
Нещодавно я повернувся до друку на SLA-принтері, тому знав, що рано чи пізно доведеться зіткнутися з розчаруванням від невдалих відбитків і, звісно, розлитою смолою. Цей момент настав, і я відчув натхнення перетворити помилки на навчальний досвід щодо правильної підготовки платформи SLA (кути, підтримки) або того, як впоратися з наслідками невдалих друків.
Перш ніж перейти до катастрофи, я хотів би розглянути попередній відбиток на смолі, який складався з багатьох дрібних деталей. Я орієнтував та підтримував їх майже повністю за допомогою автоматичних методів, наданих програмним забезпеченням ChituBox. Це спрацювало приблизно на 90% так, як я сподівався, залишивши багато простору для вдосконалення.
Загалом, підготовка платформи SLA в слайсері — це не зовсім те саме, що для принтера FDM, здебільшого через одну фразу, яка викликає страх у кожного, хто коли-небудь займався друком на смолі: “сили відриву”.
Непогано, але й не чудово
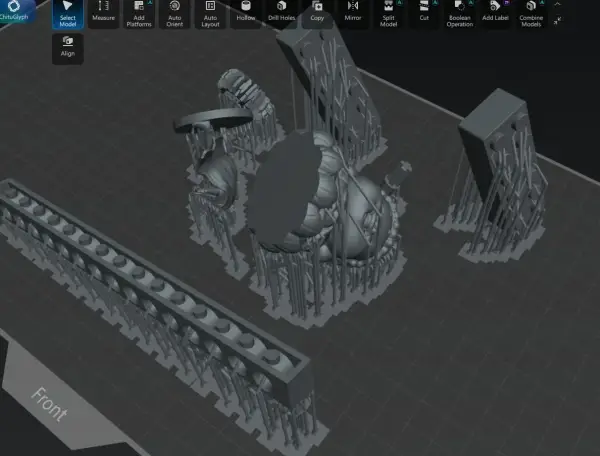
Для друку на смолі в минулій статті мені довелося розмістити кілька моделей на платформі в слайсері, після чого я натиснув “авто-розміщення”, “авто-орієнтація” і “авто-підтримка” у відповідних вкладках. Я змінив орієнтацію балки, щоб вона більше не була спрямована прямо вгору, оскільки не збирався чекати кілька додаткових годин, щоб надрукувати лише цей один об’єкт.
Це дало мені наступний огляд, включаючи справжній ліс підтримуючих структур:
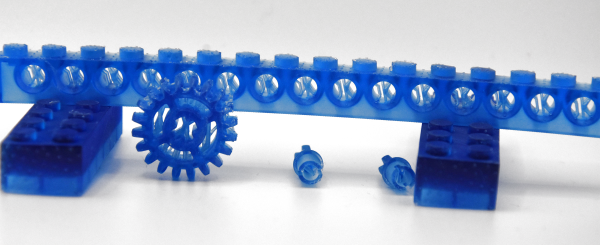
Граючи в безпеку, мені вдалося надрукувати все без збоїв, окрім моєї попередньої боротьби з системою автоматичної подачі смоли принтера. Звісно, значною мірою спираючись на налаштування за замовчуванням, я також був підступно обманутий надмірним використанням підтримки з боку слайсера, особливо там, де це було вкрай небажано, наприклад, усередині деталей, сумісних з LEGO Technic:
Обертаючи фігурки для друку догори дриґом відносно платформи, я також отримав багато некрасивих слідів від підтримки, як на фігурці щасливого Будди, так і на фігурці жіночої лицарки.
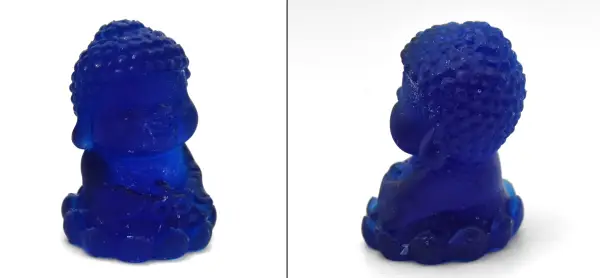
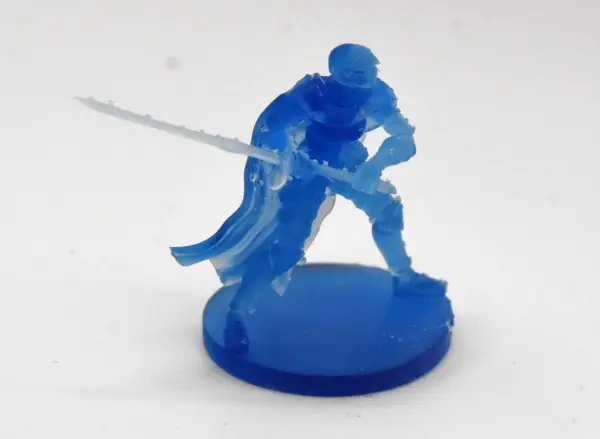
Тут рішення здається досить простим: розташовуйте фігурки під кутом, щоб підтримки контактували з поверхнею, наприклад, знизу, де це буде менш помітно. Також перевіряйте автоматично згенеровані підтримки, щоб видалити ті, що знаходяться в небажаних місцях, і, можливо, зробіть деяку ручну підтримку, якщо ви відчуваєте себе особливо впевнено.
Я переглянув кілька відео та письмових посібників “як правильно робити підтримки”, і загальна порада, здається, полягає в тому, щоб просто забути про автоматично згенеровані підтримки.
Для мене дивовижним аспектом було те, що обидві фігурки були нахилені догори дриґом слайсером, тоді як усі друкують їх основою до платформи. Як саме працює алгоритм ChituBox, для мене повна загадка, але я думаю, що цей дещо спантеличуючий досвід міг призвести до подальшої катастрофи, яка сталася з іншим друком.
Просто погано
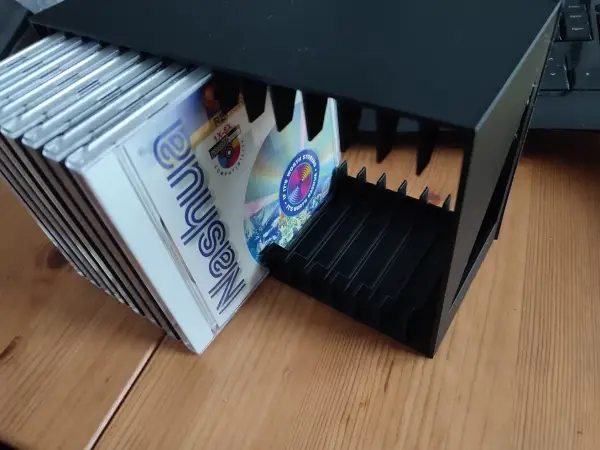
Ситуація пішла шкереберть і з великою швидкістю намоталася навколо телефонного стовпа, коли я намагався надрукувати CD-стійку на 16 дисків, зокрема цю досить гарну модель від [zenitar3d] з Thingiverse. На FDM-принтері це елементарно: ви розміщуєте її на платформі в слайсері, перевіряєте, чи фізично вона підходить, слайсуєте і запускаєте. Моєю єдиною проблемою було те, що OrcaSlicer вирішив додати обідок (brim), тому знадобилося трохи шліфування, щоб очистити надзвичайно гострий край.
Щодо друку на смолі, ви потрапляєте в пекло: ви можете розмістити деталь на платформі, але тоді ви ризикуєте отримати “слонову ногу” — потовщення біля основи, де час експозиції довший, ніж для наступних шарів. Навіть якщо це вас не турбує, вам все одно доведеться насильно видаляти деталь із суцільної металевої платформи, що з великою ймовірністю може спричинити пошкодження.
Якби я все ще мав принтер LD-002R із гнучкою платформою, яку я встановив як додатковий аксесуар. Це не було б проблемою з простим згинанням і вийманням, але тут мені довелося б люто махати металевим скребком, щоб переконати платформу і затверділі шари розійтися. Очевидно, мені потрібно розглянути гнучкі платформи для сучасних SLA-принтерів.
Я намагався використовувати той самий підхід автоматичного кута та обертання в слайсері, але ChituBox постійно розміщував частину моделі поза зоною друку. Згодом я втомився від цього і просто надрукував її, трохи піднявши деталь від платформи за допомогою середніх підтримк ось так:
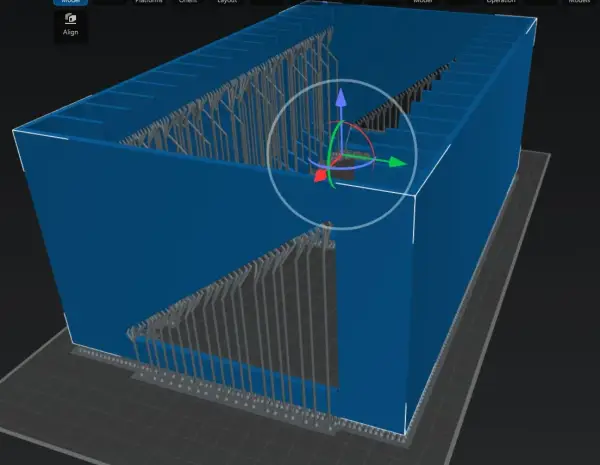
На свій захист скажу, що я робив це під час чергової європейської спеки без кондиціонера, тому, можливо, це достатньо “підсмажило” мої залишки клітин мозку. У будь-якому разі, результати були цілком передбачуваними.
Катастрофа
Через деякий час я отримав добрі новини, оскільки підтримки друкувалися чудово, але й погані новини, оскільки сама модель була зірвана з підтримки згаданими силами відриву.
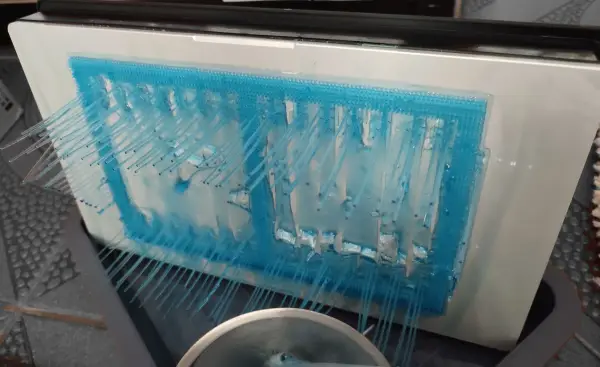
Озираючись назад, це було очевидно: досить суцільна поверхня моделі має значно більшу площу, ніж площа, з якою контактують підтримки. При першій спробі відірвати щойно затверділий шар моделі від плівки nFEP (PFA), боротьба призвела до того, що підтримки перемогли, і друк повністю провалився.
Це можна назвати еквівалентом “спагеті FDM” при друку на смолі, коли екструдер FDM друкує в порожньому повітрі, але, на відміну від друку FDM, подальше очищення — це менше зітхання, змахування шматочків термопластику та повторна спроба з клеєм, а більше ситуація з хімічною небезпекою.
Боротьба з невдачею друку на SLA-принтері включає злив та фільтрацію смоли з ванни, обережне видалення будь-якої твердої смоли з плівки ванни та затвердіння невдалих частин, щоб їх можна було безпечно утилізувати. І все це в захисному одязі: рукавичках, окулярах і щонайменше напівмасці з фільтрами A1P2, що залишає вам багато можливостей обдумати, що гірше пахне — смола SLA чи IPA, коли велика кількість обох намагається подолати фільтри.
Деталі очищення
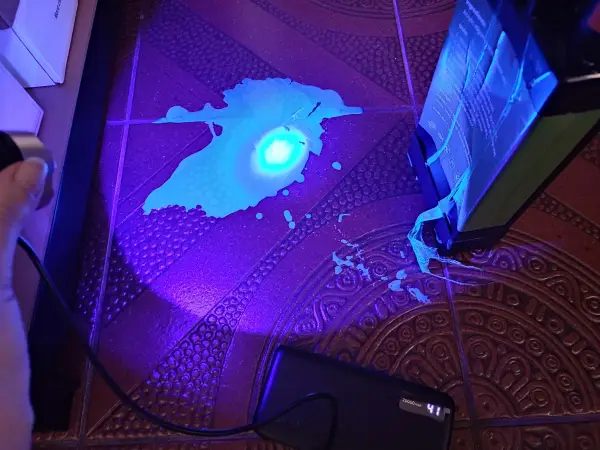
Ситуація стала ще гіршою, коли мене наздогнало автоматичне подавання смоли. Після того, як я висмикнув пляшку з машини, я помітив, що GK3 Ultra з якоїсь причини створив вакуум у пляшці, що могло б пояснити деякі з моїх проблем. Однак це також означало, що його внутрішній об’єм зменшився через деформацію пляшки.
Це була деталь, яка не зовсім усвідомилася мною, доки смола, яку я переливав через фільтр у пляшку, не почала переливатися на підлогу. Це призвело до великої кількості барвистих прокльонів і кидка за кухонними паперовими рушниками, за чим послідувала досить показова сесія УФ-експозиції за допомогою портативної УФ-лампи. На щастя, затверділа смола погано прилипає до плитки, тому її можна зняти після затвердіння та викинути зі звичайними побутовими відходами. Професійна порада: завжди використовуйте силікон під потенційними розливами смоли. Якби ж я це зробив.
З підлогою, знову чистою, наступним викликом було очищення ванни. Силіконовий скребок, що додається, тут був корисним, але вам обов’язково потрібен спрей з IPA, щоб пом’якшити з’єднання між плівкою PFA і затверділою смолою.
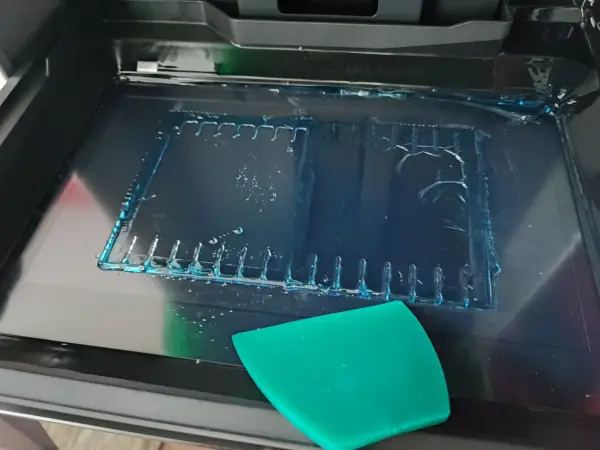
Використовуючи вбудовану функцію затвердіння ванни, я зміг затвердіти більшу частину смоли, що залишилася у ванні, але все одно довелося використовувати портативну лампу, щоб дістатися до кутів, куди вона не доходила. Це та частина, над якою я все ще працюю, переконуючись, що все чисте, а плівка PFA не пошкоджена, перш ніж я знову занурюся в новий сеанс друку.
Уроки
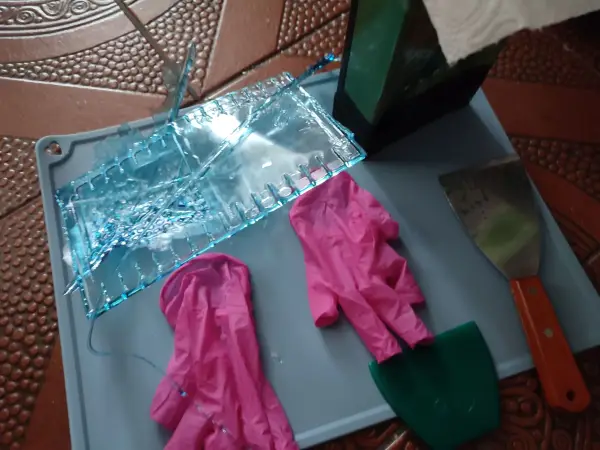
Я думаю, головний урок, який я засвоїв, полягає в тому, що я досі не розумію, чому споживчі принтери для смоли наполягають на цій суцільній грудці металу, яку вони сміють називати “платформою для друку” — нерухомій поверхні, яку ви повинні люто штурмувати скребком після друку, щоб вона випустила надруковані деталі.
Після переважного друку на магнітній гнучкій платформі LD-002R — звичайно, після відповідного налаштування її висоти по осі Z — все ще здається, ніби час зовсім не рухався.
Як зауважив мій друг, коли я повідомив про збій друку, описаний у цій статті, також досить дивно, що в слайсерах немає симуляції сил відриву, щоб отримати уявлення про те, чи ваша стратегія підтримки надмірна, чи слабка. Існують деякі принтери для смоли, які навіть намагаються зменшити сили відриву, нахиляючи ванну — наприклад, Prusa SL1S та Form 3, — і існують різні “трюки” для зменшення сил відриву, такі як змащування силіконовою та PTFE-олією, багато з яких я теж пробував з LD-002R з неоднозначними результатами, але врешті-решт ви просто хочете “науково” до цього підійти, як кажуть діти.
Загалом, невдача друку на смолі — це не кінець світу, якщо ви пам’ятаєте про потенційну невідповідність між об’ємом повітря в цільовій пляшці та об’ємом смоли у ванні, з якої ви переливаете. Смола є неприємною лише доти, доки ви не опроміните її УФ-світлом, коли вона перетвориться на відносно нешкідливий пластик.
Зважаючи на все це, я все ще розриваюся щодо тієї моделі CD-стійки. Теоретично GK3 Ultra має об’єм для друку, перевершуючи Neptune 4 у двох напрямках, але нелегко підготувати платформу таким чином, щоб модель не була зірвана зі своїх підтримки, не була спотворена величезною “слоновою ногою”, або, в найгіршому випадку, платформа перемогла, а плівка FEP/PFA програла в перетягуванні каната і розірвалася.
Чи згадувала я про розриви плівки ванни? Це ще одна річ, з якою я мав справу з LD-002R раніше. Мені пощастило, що розлив смоли був досить обмеженим, але я деякий час був спантеличений, чому друки продовжували зазнавати невдач, доки я фактично не злив ванну.
У будь-якому разі, після всього цього навчання, настав час реорганізуватися і подивитися, що я можу покращити, коли наступного разу заглиблюся в цю тему друку на SLA-смолі.
Опубліковано в Featured, Interest, News, Skills, Slider. Теги: 3d printing, resin printing, sla printing
Навігація по записах
← Гарнітура Quest VR стає апаратним забезпеченням з відкритим кодом
Штучний інтелект, яким він був колись →
16 думок про “Анатомія катастрофи друку на SLA-смолі”
- asan102 каже:
Серпень 25, 2026 о 8:05 ранку
Я чув, що існує патентне обтяження, яке заважає виробникам SLA-принтерів включати гнучкі платформи як стандартні, але якщо це так, вони повинні просто розщедритися, це обов’язково має бути стандартною функцією. У будь-якому разі, я просто радий бачити більше контенту про SLA тут.
Я не можу сказати, наскільки добре це працює (тільки вивчаю це), але я вважаю, що Chitubox має налаштування для зменшення “слонової ноги”.
Повідомити про коментар Відповісти
- Ostracus каже:
Серпень 25, 2026 о 8:56 ранку
Загальна закономірність: гнучкі/магнітні платформи обмінюють позиційну точність на зручність виймання. Виробники включають їх за замовчуванням лише там, де (a) позиційна точність не є критичною для безпеки/якості на рівні суб-шару, і (b) виграш від зручності виймання достатньо великий, щоб виправдати варіативність контролю якості — ось чому вони стали стандартними для споживчих FDM (зручність після друку, пробачаючі допуски), але залишаються рідкісними як на високо надійних лініях FDM, так і практично на всіх принтерах для смоли.
Повідомити про коментар Відповісти
- asan102 каже:
Серпень 25, 2026 о 11:25 ранку
джерело? Наскільки я бачив, гнучка платформа є універсально рекомендованим оновленням у сфері SLA, я ніколи не чув нічого про проблеми з точністю. Якщо магніт достатньо сильний, щоб протистояти силам відриву, я не бачу причин, чому він міг би зміщуватися. І його можна було б легко з’єднати з деякими регістраційними елементами, якщо б це було проблемою.
Повідомити про коментар Відповісти
- asan102 каже:
- Ostracus каже:
- Srsly? каже:
Серпень 25, 2026 о 10:18 ранку
силікон — ваш друг.
Мій принтер стоїть на силіконовому килимку для раковини, який має периметровий бортик. Стіл, на якому він стоїть, має великий тонкий силіконовий килимок, який використовується як скатертина. А під ним — силіконовий гриль-килимок розміром 40×60.Будь-які краплі або розливи не витираються. Вони опромінюються портативною лампою для затвердіння і легко відшаровуються від силікону.
Повідомити про коментар Відповісти
- asan102 каже:
Серпень 25, 2026 о 11:22 ранку
Боротьба з невдачею друку на SLA-принтері включає злив та фільтрацію смоли з ванни
Мені це теж здалося надмірним ускладненням очищення. Просто запустіть цикл очищення ванни, підніміть затверділий шар, будь-які вільні затверділі шматочки, що осіли на дні, тепер будуть прикріплені до нього.
Повідомити про коментар Відповісти
- Maya Posch каже:
Серпень 26, 2026 о 3:16 ранку
Так, ви могли б це зробити, але, як я помітила раніше з LD-002R, іноді сміття не потрапляє і розриває плівку FEP/PFA. Заощадили трохи часу, щоб отримати ще більший безлад.
Повідомити про коментар Відповісти
- Maya Posch каже:
- asan102 каже:
- Brandon каже:
Серпень 25, 2026 о 11:18 ранку
Насправді існують налаштування для зменшення “слонової ноги” в Lychee та Chitu. Для друків, які краще підходять для друку рівно на платформі, а не з підтримками, це набагато кращий варіант.
Я б рекомендував налаштувати його для вашого комбо принтера/смоли за допомогою невеликих тестових друків, а потім використовувати їх для більших.
Щодо автоматичних підтримк: вони жахливі. Я б радив комфортно почуватися з ручними підтримками. На YouTube у каналі Once in a Six є корисні посібники (і просунуті матеріали) для досягнення стабільних результатів друку. Я б ставився до його рекомендацій брендів із значною часткою скептицизму (особливо до спонсорських угод із компаніями на кшталт HeyGears), але контент щодо робочого процесу є солідним.
Повідомити про коментар Відповісти
- Maya Posch каже:
Серпень 26, 2026 о 3:17 ранку
Дякую за поради 🙂
Повідомити про коментар Відповісти
- Maya Posch каже:
- rand каже:
Серпень 25, 2026 о 11:38 ранку
Чесно кажучи, я б використовував це лише для особливо детальних речей…
Це просто занадто багато роботи, і якщо ви друкуєте лише прості геометричні фігури, то від смоли мало користі.
Повідомити про коментар Відповісти
- Dan каже:
Серпень 25, 2026 о 2:06 вечора
+1 за гнучку платформу. Чудово працює.
Моя зроблена з нержавіючої сталі, я добре шліфую її наждачним папером зернистістю 220, перш ніж покласти назад на магніт. Мені довелося підняти сенсор домашнього положення на кілька мм, щоб компенсувати це на моєму Mars 2 Pro.Повідомити про коментар Відповісти
- Maya Posch каже:
Серпень 26, 2026 о 3:20 ранку
Так, мені доведеться подивитися, які варіанти існують для GK3 Ultra. Для LD-002R це була досить стандартна модернізація від стороннього виробника та легке налаштування Z-зсуву. GK3 Ultra пишається тим, що автоматично калібрується на заводі, тому я трохи вагаюся, чи варто розкривати цю “скриньку Пандори” калібрування.
Повідомити про коментар Відповісти
- Maya Posch каже:
- FEW каже:
Серпень 25, 2026 о 3:17 вечора
Пластикові скребки надзвичайно корисні для звільнення відбитків як від смоли, так і від робочих поверхонь FDM-принтерів. Вони мають форму двосторонніх лез, але виготовлені з жорсткого пластику. Вони не дряпають платформу для друку на смолі, як металевий скребок!
Повідомити про коментар Відповісти
- Maya Posch каже:
Серпень 26, 2026 о 3:18 ранку
Треба буде спробувати. Ключ — потрапити між металом і пластиком, коли ви вже там, все зазвичай відшаровується досить легко, але робити це, не вишкрібаючи шматки платформи, завжди приємно 🙂
Повідомити про коментар Відповісти
- Maya Posch каже:
- Foldi-One каже:
Серпень 26, 2026 о 9:00 ранку
Я б подумав, що гнучкі платформи мають певні ризики, заради яких це не варто без справді хитромудрої інженерії — суцільна платформа просто простіша і надійніша, тоді як невдачі пов’язані з некваліфікованістю користувача, оскільки це не провина машини, що ви надрукували найбільшу у світі присоску, яка прилягає до платформи без елементів, за які її можна підважити!
Оскільки сили відриву — це не жарт, коли велика частка площі поверхні була затверділа в цьому шарі. Тому платформа, яка навмисно розроблена для згинання, може згинатися і вивільняти ваші деталі раніше, друкуючи щось на кшталт CD-стійки з однією з найсуцільніших сторін на платформі. Тоді, навіть якщо вам вдасться це достатньо добре, користувач ніколи не буде скаржитися, що відбитки зазнають невдачі, тому що платформа погана, головна перевага — точний друк, але велика маса, що висить на гнучкій платформі наприкінці друку, може призвести до її вигину, створюючи зміщення шарів або спотворення деталі!!
Тоді у вас є шарувата природа гнучких платформ, яка, ймовірно, захоплює та потенційно перехресно забруднює наступну смолу — тому вам доведеться з’ясувати, як зробити дренаж та очищення.
Я не кажу, що навіть погано сконструйовані вони не є ідеальним рішенням для багатьох людей, які не друкують багато площі поверхні з кожним шаром, рідко друкують багато маси одночасно тощо, але як виробник, чи хотіли б ви встановити більш складну та дорогу (навіть якщо зробити її неякісно) точку збою, яка принесе вашій машині та компанії погану пресу?!
Повідомити про коментар Відповісти
- WL каже:
Серпень 26, 2026 о 9:26 ранку
“OrcaSlicer вирішив додати обідок, тому знадобилося трохи шліфування, щоб очистити надзвичайно гострий край.”
Я бачу, як багато людей залишають обідки на ВСЬОМУ. У 95% випадків він вам не потрібен. Я ніколи не використовую його, якщо це не маленька деталь.
Повідомити про коментар Відповісти
- Foldi-One каже:
Серпень 27, 2026 о 4:40 ранку
Довгі та досить тонкі деталі з багатьма шарами, як ця, ймовірно, потребують їх — сили відриву від шарів FDM, що стискаються, які викликають викривлені деталі, не можна повністю запобігти навіть за допомогою нагрітої платформи, камери та нитки, наповненої волокнами, що має тенденцію обмежувати викривлення під час охолодження шарів. Тому обідок, який краще приклеює її до платформи, тут корисний для цієї деталі. Цілком можливо, що він корисніший, ніж на маленьких деталях, оскільки більшість останніх вже мають достатню площу поверхні для своєї геометрії, тому обідок справді корисний лише в тому випадку, якщо поверхня друку не відображена зондом або просто достатньо рівна з добре відкаліброваним принтером, щоб отримати універсально чудове зчеплення по всій платформі.
Зрештою, враховуючи тривалість друку та відходи, якщо він зазнає невдачі на багатьох шарах, краще поставити обідок на все — насправді. Не те, щоб я не погоджувався з вами, вони використовуються більше, ніж потрібно, але навіщо ризикувати, що ваш дводенний друк матиме проблеми, які обідок міг би виправити досить пізно після першого або двох шарів, так що ви, ймовірно, не помітите (адже хто перевіряє більше, ніж просто те, що друк почався добре?!?!?).
Повідомити про коментар Відповісти
- Foldi-One каже:
Залишити відповідьСкасувати відповідь
Будьте ласкаві та шанобливі, щоб допомогти зробити розділ коментарів чудовим. (Політика коментарів)
Цей сайт використовує Akismet для зменшення спаму. Дізнайтеся, як обробляються ваші дані коментарів.
Пошук
Ніколи не пропустіть хак
Слідкуйте у Facebook
Слідкуйте у Twitter
Слідкуйте на YouTube
Слідкуйте за RSS
Контакти
Підписатися
Якщо ви пропустили
-
Hackaday Europe 2026: Playstation 4 до психометра
Немає коментарів
-
Що таке Mu Metal?
21 коментар
-
Загальнонаціональний збій телефонного зв’язку в Австралії був ганебною невдачею
28 коментарів
-
Hackaday Europe 2026: друковані плати з діаграмою
Немає коментарів
-
Анатомія катастрофи друку на SLA-смолі
16 коментарів
Більше з цієї категорії
Наші колонки
-
PETG: Альтернатива PLA-філаменту, яка просто працює
23 коментарі
-
Подолання бактерій у системах гарячого водопостачання за допомогою теплообмінника
59 коментарів
-
Hackaday Links: Серпень 30, 2026
12 коментарів
-
Все як завжди
136 коментарів
-
Hackaday Podcast Епізод 384: OCR MOD Records, Чарівні друковані плати та Гравітація космічних станцій
1 коментар
Більше з цієї категорії