
Удосконалення 3D-принтерів FDM (Fused Deposition Modeling) спонукає до пошуку шляхів подолання вузьких місць, що обмежують швидкість друку. Одним із суттєвих фізичних обмежень є швидкість потоку розплавленого матеріалу, яка залежить від здатності екструдера розплавляти філамент, що надходить до сопла, перед його виходом. Один із підходів до створення сопел з високою пропускною здатністю полягає у розгалуженні шляху матеріалу на три секції, що, теоретично, має покращити його потік.
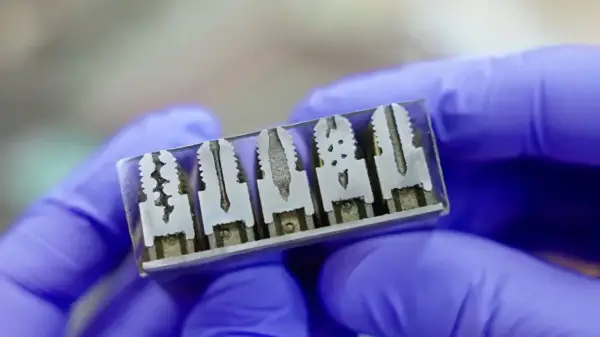
 Нещодавно [Томас Санладерер] дослідив цей та інші типи сопел, використовуючи сопла, надруковані за допомогою SLS-технології (селективне лазерне спікання).
Виготовлені деталі потребували подальшої обробки на токарному верстаті, зокрема, свердління отвору сопла діаметром 0,4 мм. Готові сопла мали різну внутрішню геометрію, включаючи згадану вище конструкцію з трьома шляхами, а також численні варіанти з різними виступами, спрямованими на максимізацію площі контакту.
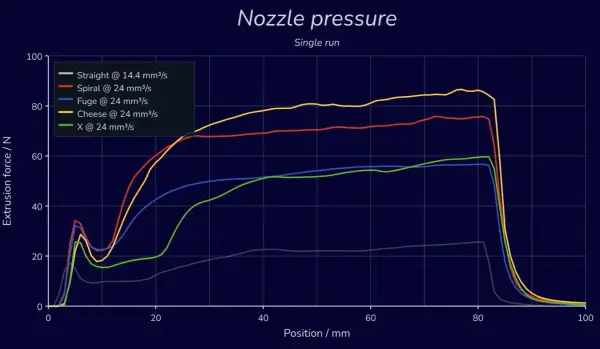
За допомогою 3D-принтера Prusa Core One ці сопла були випробувані для оцінки якості друку при високих швидкостях потоку. Для подальшої характеристики також використовувалася спеціальна тестова установка для вимірювання тиску в соплі, що вказує на швидкість потоку, при якій сопло починає працювати неефективно. Серед протестованих конструкцій найкращі результати показала модель Fuge, однак із суттєвим зауваженням: ці сопла були надруковані з матеріалу MS1, який по суті є інструментальною сталлю і, відповідно, не є ідеальним для виготовлення сопел.